
Koszyk
Obecnie brak na stanie
Złącza do form wtryskowych (inaczej szybkozłącza do form) to specjalistyczne elementy pozwalające na szybkie łączenie i rozłączanie obiegów termoregulacji w formach używanych przy wtryskiwaniu tworzyw sztucznych. Innymi słowy, służą one do połączenia kanałów chłodzących lub grzewczych formy z przewodami doprowadzającymi czynnik chłodzący bądź grzewczy. Zachęcamy do przeglądnięcia naszej oferty produktowej. Poniżej znajduje się poszerzony opis kategorii.
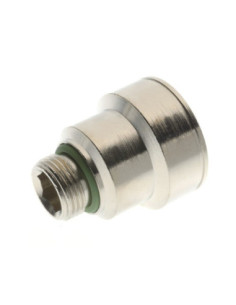
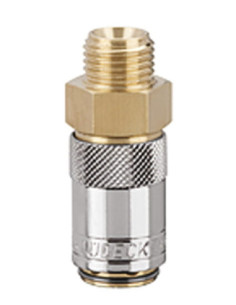
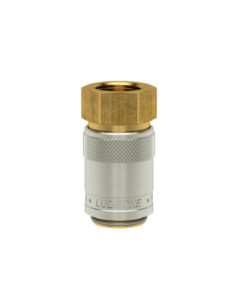
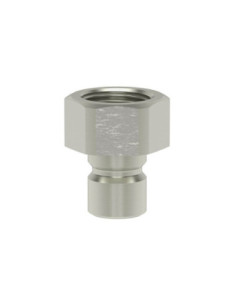
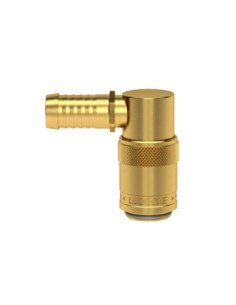
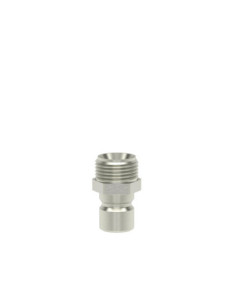
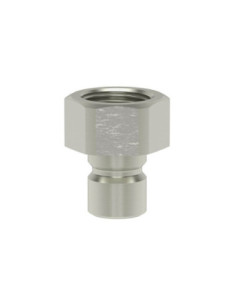
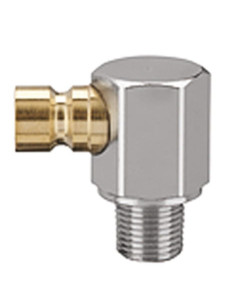
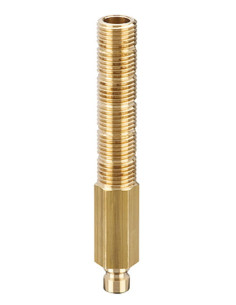
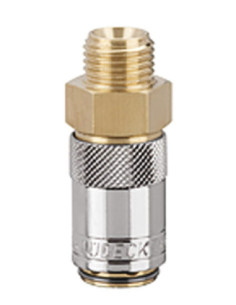
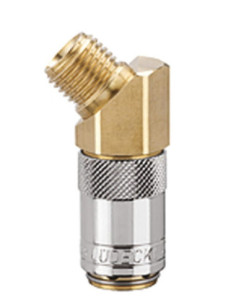
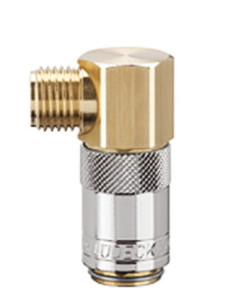
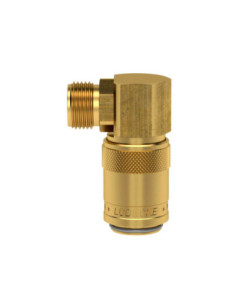
Podczas procesu wtrysku utrzymanie odpowiedniej temperatury formy, a następnie jej szybkie schłodzenie (tzw. termostatowanie formy), jest kluczowe dla jakości wypraski i czasu cyklu. Zastosowanie szybkozłączy umożliwia błyskawiczne podłączenie węży z medium (np. wodą, olejem) do formy oraz ich rozłączenie przy wymianie formy, skracając przestoje produkcyjne do minimum. Dzięki temu zmiana formy wtryskowej jest znacznie łatwiejsza, bez konieczności mozolnego odkręcania wielu przyłączy za każdym razem.
Dlaczego stosuje się szybkozłącza? Ich przewagą jest wygoda i bezpieczeństwo eksploatacji. Standardowe złącza do form wtryskowych zostały zaprojektowane tak, aby zapewniać duży przepływ medium przy kompaktowych rozmiarach zewnętrznych, co wynika z ograniczonej przestrzeni w płycie formy i licznych kanałów chłodzenia. Ponadto muszą być odporne na działanie czynników stosowanych w termostatowaniu form, takich jak gorąca woda, mieszanki wody z glikolem czy gorący olej. Tego typu media krążą w układach chłodzenia i grzania formy, często w podwyższonych temperaturach rzędu nawet 150–200°C, dlatego złącza muszą zachowywać szczelność i wytrzymałość w tak trudnych warunkach.
Każde szybkozłącze do formy składa się z dwóch pasujących do siebie elementów: gniazda (część żeńska) montowanego zazwyczaj w formie lub przewodzie zasilającym oraz wtyku (część męska) zainstalowanego na wężu doprowadzającym medium. Para tych elementów łączy się ze sobą na zasadzie zatrzasku kulkowego – po wsunięciu wtyku do gniazda sprężynujące kulki blokujące zabezpieczają połączenie przed rozłączeniem. Taka konstrukcja pozwala na trwałe, lecz rozłączalne spojenie obiegu chłodzenia z formą.
Materiał wykonania złączy do form wtryskowych najczęściej stanowi mosiądz ze względu na jego dobre właściwości mechaniczne i odporność na korozję w kontakcie z wodą oraz glikolem. Wewnątrz złącza elementy sprężynujące (sprężyny, kulki) wykonywane są zazwyczaj ze stali nierdzewnej, co zapobiega rdzewieniu i zapewnia długą żywotność mechanizmu. Bardzo istotnym elementem są uszczelnienia O-ring, które zwykle produkowane są z kauczuku fluorowego (FKM), znanego pod nazwą handlową Viton. Uszczelki Viton cechują się odpornością na wysoką temperaturę (standardowo do ok. +200°C) oraz działanie agresywnych czynników chemicznych. Dzięki temu złącza zachowują szczelność nawet przy obiegu gorącej wody czy oleju termalnego. W razie potrzeb specjalnych dostępne są również uszczelnienia o podwyższonej odporności – przykładowo specjalne mieszanki FKM wytrzymujące nawet 220°C (dla oleju) lub uszczelki z EPDM zalecane do obiegów wody chłodzącej.
Standardowe złącza mosiężne z uszczelnieniami Viton dobrze sprawdzają się w większości zastosowań przy wtryskarkach. Ciśnienie robocze w takich układach zwykle wynosi maksymalnie kilkanaście bar (najczęściej do około 10–15 bar), co mieści się w granicach wytrzymałości typowych szybkozłączy. Dla bardziej wymagających aplikacji (np. w przemyśle spożywczym lub tam, gdzie wymagana jest zwiększona odporność na korozję) oferowane są także szybkozłącza ze stali nierdzewnej. Charakteryzują się one podobną funkcjonalnością, ale wyższą odpornością chemiczną i temperaturową oraz często wyposażone są w dodatkowe zabezpieczenia przed przypadkowym rozpięciem. Niezależnie od materiału, wszystkie złącza do form wtryskowych projektowane są z myślą o wielokrotnym łączeniu i rozłączaniu bez utraty szczelności czy uszkodzenia elementów uszczelniających.
Złącza do form występują w wielu wariantach. Różnią się między sobą m.in. obecnością zaworów odcinających, standardem (profilem) wykonania, średnicą przepływu (oznaczaną najczęściej jako DN), a także kształtem (proste lub kątowe). Poniżej omawiamy najważniejsze podziały i typy, co pozwoli dobrać odpowiedni rodzaj złącza do konkretnej aplikacji.
Jednym z kluczowych podziałów jest rozróżnienie na szybkozłącza odcinające (posiadające zawory) oraz szybkozłącza przelotowe (bez zaworów). Zawór odcinający to mechanizm wbudowany w gnieździe i/lub wtyku, który automatycznie zamyka przepływ medium w momencie rozłączenia złącza.
Należy pamiętać, że łącząc ze sobą gniazdo i wtyk, muszą one mieć tę samą konfigurację zaworów. Nie wolno np. łączyć wtyku bez zaworu z gniazdem posiadającym zawór odcinający innego typu, gdyż po rozpięciu mogłoby to skutkować nieszczelnością lub uszkodzeniem uszczelnień. Dopuszczalne są wyłącznie kombinacje: obie części bez zaworów albo obie części z zaworami (odpowiednio skonfigurowanymi). Producenci zwykle jasno oznaczają wersje z zaworem (np. dodatkowymi symbolami lub kolorem tulei) tak, aby użytkownik dobrał pasujące elementy. Przykładowo, spotyka się system oznaczeń, gdzie tuleja złącza w kolorze mosiądzu naturalnego oznacza wersję odcinającą, a niklowana – wersję przelotową.
Drugim istotnym aspektem jest standard wykonania, czyli tak zwany profil złącza. W branży wtryskowej wykształciły się pewne normy i typy szybkozłączy, dzięki którym elementy różnych firm mogą być ze sobą zamienne pod warunkiem zachowania tego samego profilu. Najbardziej rozpowszechnione to profile określane często nazwami firm lub regionów: profil europejski (np. standard HASCO) oraz profil amerykański (np. standard DME). Istnieją także mniej popularne warianty, jak profil francuski (opracowany m.in. przez firmę Staubli). Różnią się one detalami konstrukcyjnymi – przede wszystkim średnicą i kształtem wtyku. Złącza o różnych profilach nie połączą się ze sobą wzajemnie, dlatego zawsze należy dobrać gniazdo i wtyk tego samego typu (np. obie części typu DME albo obie typu HASCO).
W praktyce profil europejski i amerykański dominują na rynku i często są one częściowo kompatybilne z produktami wielu producentów. Producenci oferują szybkozłącza w standaryzowanych rozmiarach, więc np. wtyk standardu DME od jednej marki będzie pasować do gniazda DME innej marki – o ile profil (kształt) wtyku jest identyczny. Mimo to zaleca się łączyć elementy tej samej marki, ponieważ drobne różnice w tolerancjach wykonania mogą wpływać na trwałość uszczelnienia i łatwość łączenia. W opisach produktów profil bywa oznaczany poprzez odwołanie do standardu (np. typ HASCO, typ DME, profil euro, profil US) lub przez podanie rozmiaru złącza i gwintu charakterystycznego dla danego standardu. Warto zwrócić uwagę, że profile te często różnią się również typem gwintów przyłączeniowych – przykładowo profil amerykański DME może mieć gwinty calowe (np. NPT, G), podczas gdy w europejskich formach HASCO częściej stosuje się przyłącza metryczne. Informacje o tym, jaki standard złącza jest wymagany, zazwyczaj podaje producent formy w dokumentacji technicznej formy wtryskowej.
Szybkozłącza do form występują w różnych rozmiarach nominalnych, określanych zwykle parametrem DN (Diameter Nominal), który odpowiada orientacyjnej średnicy przelotu wewnątrz złącza. Im większa wartość DN, tym większy przepływ cieczy może zapewnić dane złącze (przy tym samym ciśnieniu). Najczęściej spotykane rozmiary to DN5/DN6, DN9, DN12/DN13, czasem także mniejsze (DN2–3 w specjalnych zastosowaniach) lub większe (DN16 i powyżej do bardzo dużych form). Przykładowo, DN6 odpowiada mniej więcej średnicy przelotu 6 mm i zazwyczaj takim złączom towarzyszą przyłącza gwintowane ~1/4 cala lub króćce na wąż o średnicy 6–9 mm. Złącza DN9 (przelot ~9 mm) często wyposażone są w gwinty ~3/8 cala lub króćce pod wąż ~12 mm. Z kolei większe DN13 (przelot ok. 13 mm) stosuje się z gwintami 1/2 cala i wężami o średnicy ~19 mm. Dzięki temu można łatwo dobrać złącze pod wymagany przepływ – do mniejszych form i cieńszych węży stosuje się mniejsze złącza, a do większych obiegów chłodzenia o dużym przepływie większe średnice.
W praktyce wybór średnicy złącza powinien uwzględniać bilans przepływu i spadków ciśnienia w układzie chłodzenia formy. Zbyt mały przekrój złącza mógłby dławić przepływ chłodziwa, prowadząc do nieefektywnego chłodzenia formy, z kolei nadmiernie duże złącza to niepotrzebnie większe wymiary i koszt. Standardowe rozmiary DN6 i DN9 z reguły wystarczają dla większości średnich form i obiegów wody, podczas gdy DN12/DN13 używa się przy bardzo rozbudowanych obiegach lub w systemach wymagających szybkiego przepompowania dużej ilości medium (np. formy z kanałami gorącymi olejowymi).
Warto dodać, że oznaczenia DN różnych producentów mogą się nieznacznie różnić. Przykładowo niektórzy producenci zamiast DN9 podają DN8 lub DN10, co wynika z przyjętej konwencji pomiaru. Dlatego zawsze najlepiej sprawdzić rzeczywistą średnicę przelotu w danych technicznych. Niezależnie od nazewnictwa, kluczowe jest upewnienie się, że przyłącza w formie i wężach odpowiadają rozmiarem szybkozłączom – dotyczy to zarówno średnicy węża (jeśli używamy złączy z końcówką na wąż), jak i gwintu w formie czy rozdzielaczu (jeśli wybieramy złącza z gwintem).
Większość szybkozłączy do form wtryskowych ma konstrukcję prostą, co oznacza, że wtyk i gniazdo łączą przewód z formą w linii prostej. W praktyce gniazda często są wkręcane pionowo w płytę formy, a węże zasilające wystają prostopadle od powierzchni formy. Istnieją jednak sytuacje, w których miejsce podłączenia węży jest ograniczone lub wystające proste złącza utrudniałyby dostęp i obsługę formy. Dlatego producenci oferują także złącza kątowe, najczęściej pod kątem 90° (kolankowe), rzadziej 45°, które pozwalają wyprowadzić wąż równolegle do powierzchni formy lub pod pewnym kątem. Złącza kątowe mają specjalnie ukształtowane korpusy – np. wtyk lub gniazdo odgięte w formie łuku – co umożliwia podłączenie przewodu tam, gdzie nie zmieściłby się on na wprost.
Typowym zastosowaniem szybkozłączy 90° jest sytuacja, gdy forma jest zabudowana w maszynie i nad złączami jest mało przestrzeni – kolankowe przyłącza rozwiązują problem, kierując węże w bok zamiast do góry. Dodatkowo zmniejszają one promień gięcia węża, dzięki czemu wąż nie załamuje się i nie napina na wejściu, co mogłoby utrudniać przepływ lub powodować szybsze zużycie. Wiele złączy kątowych jest tak zaprojektowanych, że część kątowa dotyczy tylko połówki złącza (np. wtyk-kolanko na wąż, wpinany do prostego gniazda w formie). Można zatem elastycznie dobrać konfigurację: np. proste gniazda w formie plus kątowe wtyki na wężach, lub odwrotnie – kątowe gniazda w formie i proste wtyki na wężach, w zależności od tego co lepiej pasuje do układu. Producent Ludecke oferuje nawet kolanka 45° i 90° jako oddzielne adaptery, które można dokręcić do złącza gwintowanego lub do wtyku węża, aby uzyskać pożądane odgięcie.
Wybierając złącze kątowe należy upewnić się, że kierunek odgięcia jest właściwy – niektórzy producenci stosują obracalne nakrętki umożliwiające dowolne ustawienie kąta podczas montażu. Złącza kątowe, podobnie jak proste, występują w wersjach z zaworami lub bez, a ich przekrój przepływu może być nieco mniejszy niż w analogicznym złączu prostym (ze względu na kolanowy kanał wewnątrz), ale różnice te są zwykle minimalne.
Uzupełnieniem oferty złącz do form wtryskowych są rozmaite akcesoria, które podnoszą bezpieczeństwo i trwałość całego układu. Najpopularniejsze z nich to zaślepki i korki ochronne nakładane na szybkozłącza w stanie rozłączonym. Pełnią one podwójną rolę: zabezpieczają przed zanieczyszczeniami (kurz, opiłki metalu czy inne drobiny nie dostaną się do kanałów chłodzących formy przez otwarte złącze) oraz zapobiegają wyciekowi resztek medium z odłączonego obiegu. Zaślepki wykonuje się najczęściej z tworzywa sztucznego lub mosiądzu i są dostępne zarówno dla gniazd, jak i dla wtyków (mogą mieć formę kapturka nakręcanego na gwint złącza lub wciskanej zatyczki). W systemach wodnych często stosuje się zaślepki kolorowe, np. czerwone i niebieskie, co pozwala odróżnić obieg zasilania od powrotu i uniknąć pomyłek przy ponownym podłączaniu wielu węży.
Innym przydatnym elementem są łączniki (mostki) do form wtryskowych, które umożliwiają połączenie dwóch złączy ze sobą. Stosuje się je np. do zmostkowania obiegu w formie, gdy dana sekcja chłodzenia ma być tymczasowo wyłączona lub do testowania szczelności formy „na krótko” bez podłączania długich węży. Łącznik mostkowy posiada z jednej strony wtyk, z drugiej gniazdo i po spięciu tworzy zamknięty obieg na krótkim odcinku.
Warto również zaopatrzyć się w klucze montażowe dedykowane do wkręcania gniazd szybkozłączy w formy. Mają one często specjalny profil pasujący do złącza, co ułatwia dokręcenie bez uszkodzenia elementu. Regularna kontrola stanu uszczelek i gwintów także jest elementem dobrej praktyki – producenci zalecają okresową wymianę O-ringów uszczelniających, zwłaszcza jeśli zauważymy oznaki zużycia lub po kilku latach intensywnej eksploatacji.
Wybór właściwego złącza do form wtryskowych ma kluczowe znaczenie dla bezawaryjnej pracy systemu chłodzenia i wygody obsługi. Oto najważniejsze kwestie, na które należy zwrócić uwagę przy doborze szybkozłączy:
Na koniec warto wspomnieć o utrzymaniu: prawidłowo dobrane i eksploatowane złącza do form wtryskowych posłużą przez długi czas. Należy unikać mechanicznego uszkadzania wtyków i gniazd (np. uderzeń, upadków), regularnie czyścić elementy z brudu i osadów oraz kontrolować stan uszczelnień. Każdy objaw przecieku lub wzmożone oporów przy łączeniu powinien skłonić do przeglądu złącza – często wystarczy wymiana niedrogiej uszczelki, by przywrócić pełną sprawność.
W sklepie eShop Dopak znajdą Państwo pełen asortyment złącz do form wtryskowych dopasowanych do różnych potrzeb – oferujemy złącza w standardzie HASCO i DME, o różnych średnicach (DN5, DN6, DN9, DN12 i innych), zarówno proste, jak i kątowe 90°, z zaworami odcinającymi oraz przelotowe. Wszystkie produkty pochodzą od sprawdzonych dostawców i charakteryzują się wysoką jakością wykonania, co gwarantuje bezproblemową pracę form wtryskowych. Jeśli mają Państwo dodatkowe pytania dotyczące doboru właściwego złącza do formy wtryskowej, nasi doradcy służą pomocą – z chęcią podpowiemy najlepsze rozwiązania dla Państwa aplikacji – prosimy o kontakt.
Polecamy także pozostałe kategorie działu przewody i złącza, między innymi: